

非标自动化设备结构差异大,标准规格同步带很难匹配设备传动需求。调试阶段定位不稳、磨损偏快,多数是定制方案没逐项对清楚。定制不是重新设计一条带子,是先把基材方向定住,再看加工能不能做、齿形对不对得上,最后样机跑一遍,五个维度对完再批量走。
基材先定方向,PU和橡胶适用段不一样
PU同步带定位稳定性好,适合洁净、轻载精密工位。长期工作温度常见在-20℃到80℃附近,低温端具体下限按供方牌号确认,潮湿工位要确认聚酯型还是聚醚型,聚酯型长期受潮会水解发粘。橡胶同步带缓冲性能好,耐温到90℃上下,耐油配方差异大,接触油脂先确认牌号,适配冲击负载、持续运转的工况。结合设备负载、运行速度、车间环境挑基材,基础方向定了再谈加工。
打孔开槽,先看芯线能不能碰
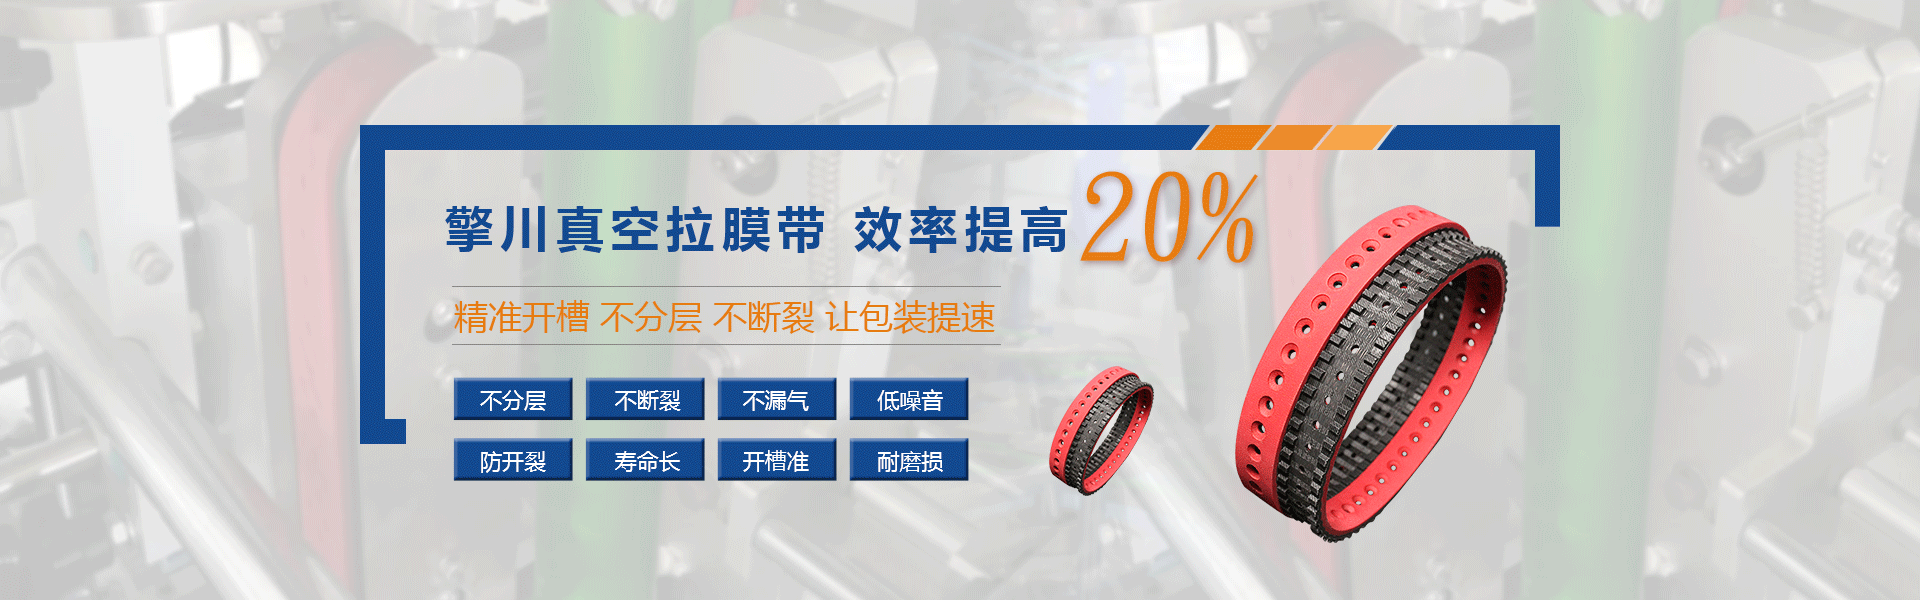
不少非标设备需要同步带做打孔、开槽、表面加胶、加装挡块。图纸对接阶段标注清楚加工位置、尺寸要求。红线只有一条:孔或槽不能切到抗拉芯线,芯线断了带体强度直接垮掉,运行中从孔边撕裂。孔位避开齿根和带体边缘,开槽边缘做封边处理。同步带厂家核对加工可行性,评估加工之后对带体强度的影响。
齿形对不上,上机就跳齿
齿型、齿距、带宽、周长是定制同步带基础参数,同步带轮的加工参数要和同步带保持对应。梯形齿轻载低速够用,圆弧齿啮合顺、噪音低,伺服定位和频繁启停工位优先看圆弧齿。参数不匹配,上机之后咬合异常、跳齿跟着来,调张力解决不了。
温度、油污、粉尘,一样一样对
车间温度、有无油污、粉尘、是否需要食品接触,都会影响同步带使用状态。高温段确认基材耐温上限,油污工位确认耐油配方,粉尘多的车间加防护罩,食品接触场景确认FDA或GB 4806资料。长期恶劣环境,同步带损耗节奏会变,选型时留出余量。
样机先跑,别急着批量
非标项目优先试样测试,在样机上观察同步带运行状态。调试过程出现跑偏、异响,和同步带厂家沟通调整方案。样机跑顺了再批量下单,比批量做完再返工省事。
广州擎川在同步带定制加工上,PU同步带和橡胶同步带都能做打孔、开槽、表面加胶、加装挡块,齿形和带宽按图纸或旧样匹配。非标设备选同步带定制方案,把基材、加工、齿形、工况、试样这五个维度对一遍,样机跑顺再批量走。