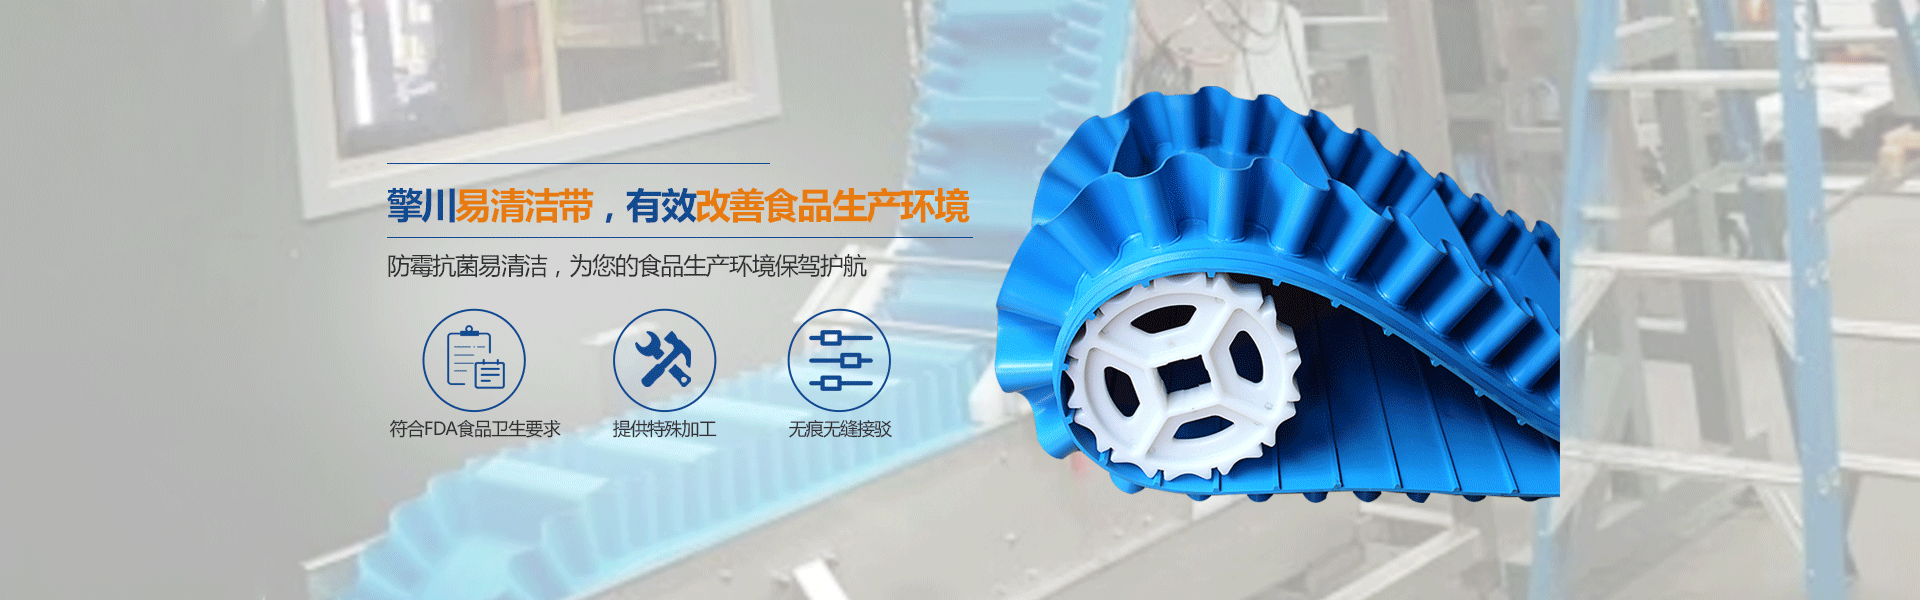


很多自动化设备,同时有同步定位和物料输送双重需求。普通PU同步带齿形只负责动力啮合,皮带背面光滑,工件输送容易打滑。加胶开槽,是在PU同步带背面做二次加工,兼顾传动精度与物料输送需求。不少项目选型,只关注同步带齿型,忽略二次加工带来的性能变化,上机出现物料移位、表层脱落。看懂加工带来的特性,匹配设备工况。
加胶层带来的表面输送性能
PU同步带基材本身具备抗拉伸属性。背面复合胶层之后,表面摩擦力充足。工件放置皮带表面,输送阶段减少滑动偏移,保障定位精度。胶层材质可以按照物料属性调整,不同硬度胶料适配电子元器件、食品小件、印刷纸材。胶层和PU基体的结合质量,直接决定皮带耐磨表现,长时间输送摩擦,胶层保持稳定状态。

开槽工艺对皮带运行的改变
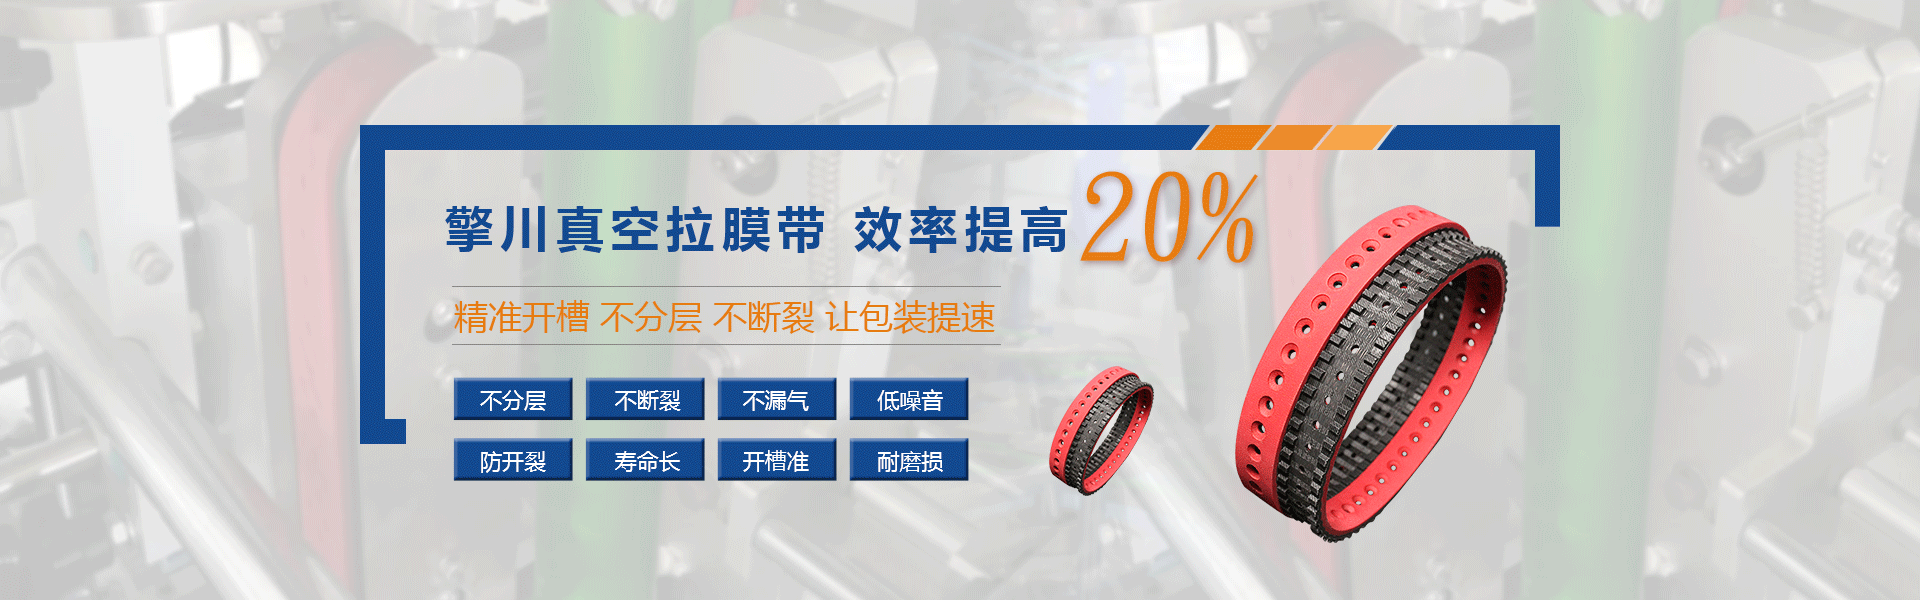
开槽在胶层区域加工,调整皮带表面结构。槽体结构减少工件与皮带之间大面积贴合,降低真空吸附带来的粘料问题。开槽处理同时优化皮带弯折柔性,设备高速间歇运转,运行噪音较小。 开槽位置避开皮带反复弯折的受力核心区域。加工点位落在应力集中位置,运转过程,开槽区域产生裂纹,逐步向外扩展。承接这类定制,同步带厂家核对滚筒参数,确认开槽深度与位置。
适配的行业与设备场景
经过加胶开槽加工的PU同步带,覆盖电子、印刷、包装、自动化、食品等行业。配套设备包含自动化生产线、包装机、分拣机,多用于定点输送、间歇启停的定位传动场景。 电子行业用来输送轻薄工件,印刷设备输送纸制品,包装产线完成包装袋进给,食品工位输送轻量化食材。这类场景,既要保持同步传动精度,又要兼顾工件平稳输送。
定制加工前的工况评估要点
定制PU同步带,提前收集设备运行信息。工件重量、运行速度、滚筒直径、车间环境全部纳入评估。加胶开槽属于二次改性,不是所有工况都适用。负载偏大的工位,加工区域承受交变应力,损耗速度上升。 广州擎川作为同步带厂家,在加工前评估整套传动工况,确认加工方案,制作样品上机测试。样品验证啮合、弯折、耐磨状态,确认稳定再批量投产。跳过试样直接量产,容易出现非预期损耗。
更换或者定制PU同步带,分清基础传动需求和表面输送需求。只是单纯动力传递,选用标准PU同步带。工件输送存在打滑、粘料问题,评估加胶开槽方案,兼顾定位精度与输送稳定,减少产线停机检修。