

不少设备采购拿到图纸,看到PU同步带需要打孔或者开槽,第一反应只关心加工报价,很少思考为什么要做这一步。 这类深加工不是可选的附加工艺,是为匹配设备功能而对皮带结构做的改造。改造之后,皮带的强度、疲劳寿命都会发生变化,设计不合理,后期会频繁出现故障。
不是所有PU同步带都适合打孔加工
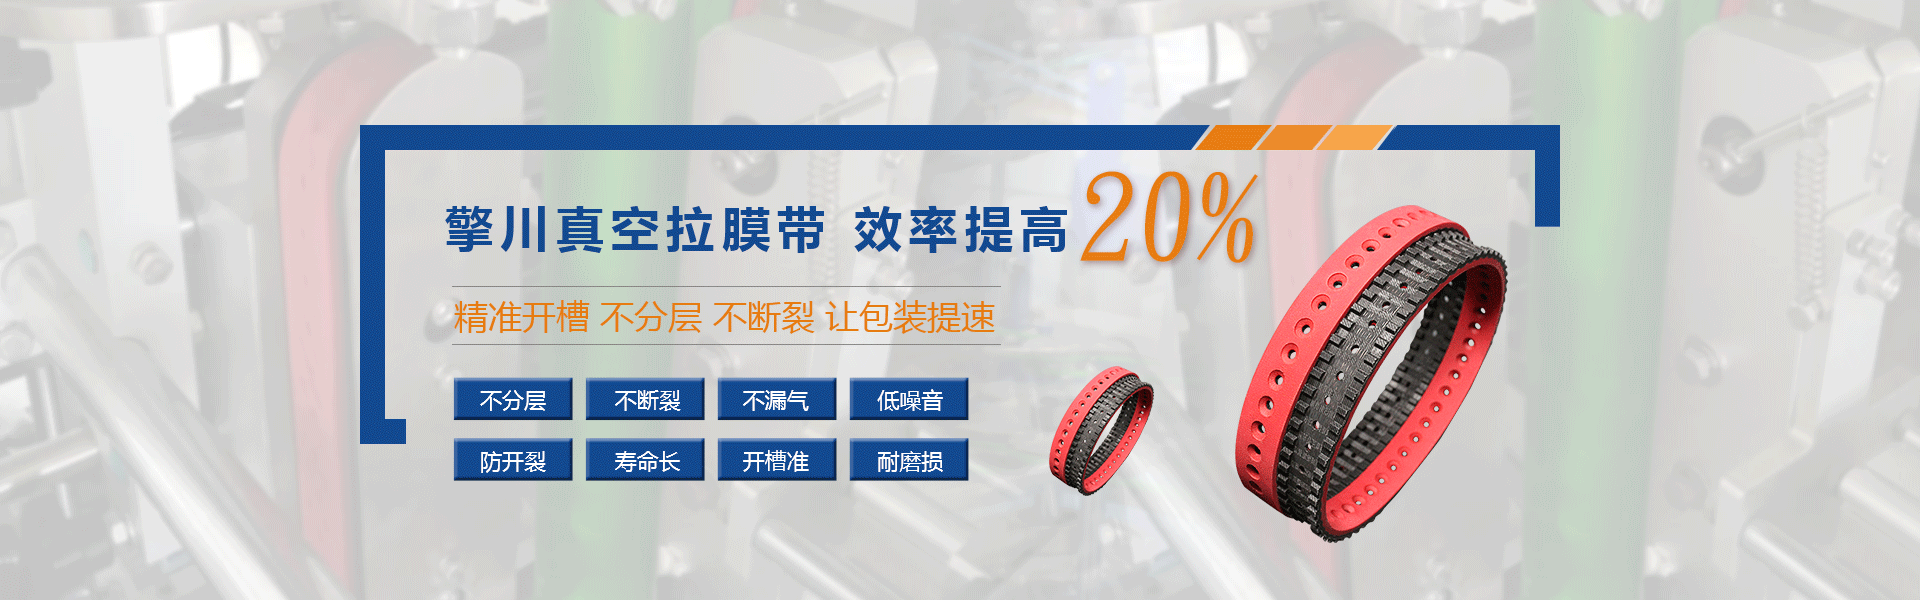
打孔最普遍的应用是真空吸附输送。依靠孔洞形成负压,固定薄膜、标签、薄纸板这类轻质物料,保障印刷、裁切工位定位稳定。 打孔还有排水排屑的作用。物料带有水分、细微粉尘,孔洞可以把杂物带走,减少颗粒卡在同步带与带轮啮合区域,减少齿面研磨磨损。

打孔会破坏带体内部抗拉芯线,孔位排布、孔径大小都要权衡。孔离齿根过近,往复运动下,孔洞边缘容易产生裂纹。广州擎川作为同步带厂家,定制PU同步带打孔方案时,会结合受力区域规划孔位,规避应力集中问题。
开槽,大多是为了解决弯折与排料难题
PU材质本身偏硬,小带轮转弯设备,皮带反复弯折容易产生疲劳。背面开槽,是为提升皮带弯折能力,适配小直径带轮,让整机结构设计更紧凑。齿面开槽更多用于粉尘、切削液较多的工况。槽道充当导流通道,把碎屑、液体导出啮合位置,避免异物持续研磨齿廓。不要盲目加深槽体。槽深过大,会削弱齿根承载能力,高速往复工况下容易出现断齿。部分场景开槽还用来嵌入定位块,实现物料定点定位。
容易踩坑的加工误区
很多现场故障,根源出在加工设计环节。直接在成品同步带随意开孔开槽,没有避开芯线层,短期运转就会出现撕裂。同一款PU同步带,打孔和不开孔,允许承受的负载会存在明显差别。只看图纸加工,不考虑设备启停冲击。频繁往复运动的设备,加工位置会持续承受交变应力,老化速度会加快。样品试机不能省略。加工完成的皮带,放到实际设备上跑一段时间,观察孔边、槽口有没有细微裂纹,验证方案可行性。
现场点检重点(深加工皮带专属)
普通同步带点检只看齿面磨损。经过打孔、开槽的PU同步带,点检重点要转移到加工区域。 查看孔洞四周、槽口位置,观察是否出现细微裂纹。这类裂纹会持续扩展,一旦断裂,直接造成产线停机。 同时检查带轮表面状态,带轮毛刺会持续划伤槽边与孔位,加速皮带损坏。
定制沟通需要提供的信息
对接同步带厂家,除齿型、周长、带宽之外,还要说明设备负载、运转速度、带轮直径。 标注清楚孔、槽位置,说明是真空吸附还是排屑、小轮转弯用途。广州擎川结合工况评估加工可行性,提供PU同步带样品试制,降低批量使用风险。